Thi gian làm việc: T2 - T7 | 07:30 - 18:00



Hệ Thống Điều Khiển Máy Nén Khí PLC & Các Chế Độ Vận Hành
Hệ thống điều khiển máy nén khí PLC đóng vai trò quan trọng trong việc giám sát, điều khiển và bảo vệ máy nén khí trong quá trình vận hành. Với các hệ thống máy nén khí công nghiệp hiện nay, PLC giúp kiểm soát nhiều thông số như áp suất, nhiệt độ, dòng điện, trạng thái tải – không tải và các tín hiệu cảnh báo.
Đối với nhà máy sử dụng nhiều máy nén khí, hệ thống điều khiển PLC còn có thể kết hợp với bộ điều khiển trung tâm để phân bổ thời gian vận hành, điều khiển máy chính – máy dự phòng và tối ưu hóa khả năng đáp ứng nhu cầu khí nén.
Vậy PLC trong máy nén khí là gì? Có những chế độ vận hành nào? PLC điều khiển máy nén khí như thế nào? Hãy cùng tìm hiểu chi tiết trong bài viết dưới đây.
PLC trong máy nén khí là gì?
PLC là viết tắt của Programmable Logic Controller, có nghĩa là bộ điều khiển logic khả trình.
Trong máy nén khí, PLC có nhiệm vụ tiếp nhận tín hiệu từ các cảm biến và thiết bị bên ngoài, xử lý theo chương trình đã được lập trình trước rồi đưa ra lệnh điều khiển các thiết bị chấp hành.
Có thể hiểu đơn giản:
Cảm biến → PLC → xử lý tín hiệu → thiết bị điều khiển → máy nén khí hoạt động.
Ví dụ, khi áp suất hệ thống giảm xuống dưới mức cài đặt, PLC sẽ nhận tín hiệu từ cảm biến áp suất. Sau khi xử lý, PLC có thể phát lệnh cho máy chuyển sang trạng thái Load – chạy có tải để cung cấp khí nén cho hệ thống.
Khi áp suất đạt đến mức cài đặt, PLC có thể điều khiển máy chuyển sang Unload – chạy không tải hoặc thực hiện dừng máy tùy theo chế độ vận hành.
Cấu tạo cơ bản của hệ thống điều khiển máy nén khí PLC
Một hệ thống điều khiển PLC trên máy nén khí thường bao gồm nhiều thành phần kết hợp với nhau.
1. Bộ điều khiển PLC
Đây là bộ phận trung tâm của hệ thống điều khiển.
PLC tiếp nhận các tín hiệu đầu vào, xử lý theo chương trình và xuất tín hiệu điều khiển.
Các tín hiệu PLC có thể xử lý gồm:
- Tín hiệu áp suất.
- Tín hiệu nhiệt độ.
- Tín hiệu dòng điện.
- Tín hiệu mức dầu.
- Tín hiệu van.
- Tín hiệu động cơ.
- Tín hiệu cảnh báo.
- Tín hiệu bảo vệ.
- Tín hiệu từ các thiết bị bên ngoài.
PLC có thể được lập trình để thực hiện nhiều điều kiện vận hành khác nhau tùy từng loại máy và yêu cầu của hệ thống.
2. Cảm biến áp suất
Cảm biến áp suất có nhiệm vụ đo áp suất khí nén trong hệ thống và gửi tín hiệu về bộ điều khiển.
Thông tin từ cảm biến áp suất được sử dụng để:
- Điều khiển Load/Unload.
- Điều khiển Start/Stop.
- Cảnh báo áp suất thấp.
- Cảnh báo áp suất cao.
- Điều khiển nhiều máy nén khí.
- Theo dõi áp suất đường ống.
Độ chính xác của cảm biến áp suất ảnh hưởng trực tiếp đến khả năng điều khiển máy.
Nếu cảm biến bị sai lệch, PLC có thể nhận thông tin không chính xác và khiến máy chạy không đúng chế độ.
3. Cảm biến nhiệt độ
Cảm biến nhiệt độ thường được lắp tại những vị trí quan trọng như:
- Đầu nén.
- Đường dầu.
- Bộ làm mát.
- Đường khí.
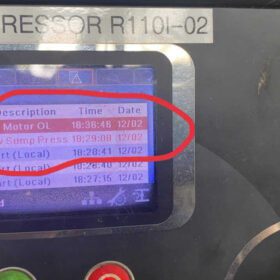
PLC sử dụng tín hiệu nhiệt độ để giám sát tình trạng hoạt động của máy.
Khi nhiệt độ vượt giới hạn cho phép, hệ thống có thể đưa ra cảnh báo hoặc dừng máy để bảo vệ thiết bị.
4. Contactor và thiết bị đóng cắt
Đối với các máy nén khí sử dụng động cơ điện, PLC có thể điều khiển contactor, relay hoặc các thiết bị đóng cắt để thực hiện quá trình khởi động và vận hành.
Với máy sử dụng biến tần, PLC có thể gửi tín hiệu điều khiển đến biến tần để điều chỉnh tốc độ động cơ theo nhu cầu.
5. Màn hình HMI
HMI là giao diện giữa người vận hành và hệ thống điều khiển.
Thông qua màn hình HMI, kỹ thuật viên có thể theo dõi:
- Áp suất.
- Nhiệt độ.
- Dòng điện.
- Thời gian chạy máy.
- Trạng thái Load/Unload.
- Lịch sử cảnh báo.
- Lịch sử lỗi.
- Chế độ vận hành.
- Thông số cài đặt.
Một số hệ thống hiện đại còn cho phép kết nối dữ liệu với hệ thống giám sát nhà máy.
PLC điều khiển máy nén khí như thế nào?
Nguyên lý điều khiển có thể được mô tả theo chu trình:
Cảm biến → PLC → xử lý → điều khiển → phản hồi.
Ví dụ:
Khi áp suất hệ thống giảm:
Áp suất giảm → cảm biến gửi tín hiệu → PLC nhận tín hiệu → PLC kiểm tra điều kiện → máy chuyển Load → cung cấp khí nén.
Khi áp suất tăng đến mức cài đặt:
Áp suất đạt mức cài đặt → cảm biến gửi tín hiệu → PLC xử lý → máy chuyển Unload hoặc Stop.
Chu trình này được lặp lại trong suốt quá trình máy vận hành.
Nhờ đó, máy nén khí có thể tự động duy trì áp suất trong phạm vi cài đặt mà không cần người vận hành liên tục điều khiển bằng tay.
Các chế độ vận hành máy nén khí phổ biến
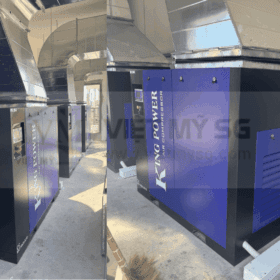
Tùy vào từng thương hiệu và hệ thống điều khiển, máy nén khí có thể có nhiều chế độ vận hành khác nhau.
Các chế độ phổ biến gồm:
- Manual.
- Auto.
- Remote.
- Load/Unload.
- Standby.
- Master/Slave.
- Local/Remote.
Trong đó, Manual và Auto là hai chế độ thường gặp nhất.
1. Chế độ Manual – vận hành bằng tay
Ở chế độ Manual, người vận hành có thể chủ động điều khiển máy.
Tùy cấu hình máy, người vận hành có thể thực hiện:
- Start máy.
- Stop máy.
- Load máy.
- Unload máy.
- Kiểm tra trạng thái thiết bị.
- Kiểm tra tín hiệu cảm biến.
Chế độ Manual thường được sử dụng khi:
- Kiểm tra máy.
- Bảo trì.
- Chạy thử sau sửa chữa.
- Kiểm tra van.
- Kiểm tra động cơ.
- Kiểm tra tín hiệu điều khiển.
Tuy nhiên, khi sử dụng Manual, người vận hành cần tuân thủ đúng quy trình vì việc điều khiển không đúng có thể ảnh hưởng đến thiết bị.
2. Chế độ Auto – vận hành tự động
Chế độ Auto là chế độ rất phổ biến trong các hệ thống máy nén khí công nghiệp.
Ở chế độ này, PLC tự động điều khiển máy dựa trên các thông số đã được cài đặt.
Ví dụ:
- Áp suất Start.
- Áp suất Load.
- Áp suất Unload.
- Thời gian chạy không tải.
- Thời gian Delay.
- Thời gian Restart.
- Nhiệt độ cảnh báo.
- Nhiệt độ dừng máy.
Khi áp suất giảm, máy tự động chạy tải.
Khi áp suất đạt yêu cầu, máy tự động chuyển sang không tải hoặc dừng theo chương trình.
Điều này giúp giảm sự phụ thuộc vào người vận hành và duy trì áp suất ổn định hơn.
3. Chế độ Remote – điều khiển từ xa
Trong các nhà máy hiện đại, máy nén khí có thể được kết nối với hệ thống điều khiển bên ngoài.
Ở chế độ Remote, tín hiệu điều khiển có thể được đưa từ:
- PLC trung tâm.
- Hệ thống SCADA.
- HMI trung tâm.
- Bộ điều khiển nhiều máy.
- Hệ thống quản lý năng lượng.
Ví dụ, khi nhà máy sử dụng 4–6 máy nén khí, bộ điều khiển trung tâm có thể gửi tín hiệu yêu cầu từng máy chạy hoặc dừng dựa trên nhu cầu khí nén.
4. Chế độ Load/Unload
Đây là phương pháp điều khiển phổ biến đối với máy nén khí trục vít.
Load
Khi máy ở trạng thái Load, máy cung cấp khí nén vào hệ thống.
Unload
Khi áp suất đạt mức yêu cầu, máy chuyển sang Unload.
Ở trạng thái này, máy vẫn có thể tiếp tục chạy nhưng không cung cấp đầy đủ lưu lượng khí vào hệ thống.
Nếu thời gian Unload kéo dài, bộ điều khiển có thể ra lệnh dừng máy nhằm hạn chế tiêu thụ điện không cần thiết.
Việc cài đặt thời gian Unload phù hợp có ý nghĩa quan trọng đối với hiệu quả sử dụng năng lượng.
5. Chế độ Master/Slave cho nhiều máy nén khí
Đối với nhà máy sử dụng nhiều máy nén khí, việc cho tất cả máy cùng chạy có thể gây lãng phí điện.
Hệ thống điều khiển trung tâm có thể phân công:
- Máy chính.
- Máy phụ.
- Máy dự phòng.
- Máy chạy bù áp.
- Máy chạy theo nhu cầu.
Ví dụ hệ thống có 6 máy nén khí.
Bộ điều khiển có thể lựa chọn một số máy hoạt động chính, các máy còn lại ở trạng thái dự phòng hoặc chỉ khởi động khi nhu cầu khí tăng.
Hệ thống cũng có thể luân phiên máy chạy để tránh một máy phải vận hành liên tục trong khi những máy khác ít được sử dụng.
PLC giúp bảo vệ máy nén khí như thế nào?
Ngoài chức năng điều khiển, PLC còn đóng vai trò quan trọng trong việc bảo vệ thiết bị.
Khi phát hiện thông số vượt giới hạn, PLC có thể:
Cảnh báo → giảm tải → dừng máy → ghi nhận lỗi.
Một số điều kiện bảo vệ thường gặp:
- Nhiệt độ dầu cao.
- Áp suất dầu thấp.
- Áp suất khí bất thường.
- Động cơ quá tải.
- Mất pha.
- Ngược pha.
- Điện áp bất thường.
- Cảm biến bị lỗi.
- Quạt làm mát lỗi.
- Van không hoạt động.
- Nhiệt độ đầu nén quá cao.
Nhờ hệ thống bảo vệ, máy có thể được dừng trước khi xảy ra hư hỏng nghiêm trọng.
Ưu điểm của hệ thống điều khiển máy nén khí PLC
Tự động hóa cao
PLC giúp giảm sự can thiệp trực tiếp của người vận hành.
Kiểm soát chính xác
Các thông số được giám sát liên tục giúp máy hoạt động ổn định hơn.
Bảo vệ thiết bị
PLC có thể phát hiện các điều kiện bất thường và đưa ra cảnh báo hoặc dừng máy.
Dễ dàng theo dõi
Thông qua HMI, kỹ thuật viên có thể kiểm tra nhanh tình trạng máy.
Quản lý nhiều máy
PLC có thể kết hợp với bộ điều khiển trung tâm để quản lý nhiều máy nén khí.
Hỗ trợ tiết kiệm năng lượng
Việc điều khiển máy theo nhu cầu thực tế giúp hạn chế thời gian chạy không tải và vận hành dư thừa.
Những lỗi thường gặp trong hệ thống điều khiển PLC máy nén khí
Mặc dù PLC có độ tin cậy cao, hệ thống điều khiển vẫn có thể phát sinh lỗi.Tại Sao Máy Nén Khí Thường Bị Mất Tải?
Một số vấn đề thường gặp gồm:
Cảm biến áp suất sai
Máy có thể chạy liên tục hoặc không chuyển Load/Unload đúng thời điểm.
Cảm biến nhiệt độ lỗi
PLC nhận tín hiệu sai và có thể phát cảnh báo hoặc dừng máy.
PLC không nhận tín hiệu
Nguyên nhân có thể liên quan đến:
- Dây tín hiệu.
- Nguồn cấp.
- Module I/O.
- Terminal.
- Cảm biến.
- PLC.
HMI không hiển thị
Có thể kiểm tra:
- Nguồn HMI.
- Cáp truyền thông.
- PLC.
- Cổng giao tiếp.
- Cấu hình truyền thông.
Máy không chạy Auto
Cần kiểm tra:
- Chế độ vận hành.
- Tín hiệu Start.
- Áp suất.
- Điều kiện bảo vệ.
- Lỗi đang tồn tại.
- Emergency Stop.
- Tín hiệu Remote.
- Liên động với hệ thống bên ngoài.
Lưu ý khi cài đặt PLC cho máy nén khí
Việc lập trình và cài đặt PLC cần được thực hiện bởi kỹ thuật viên có chuyên môn.
Không nên tự ý thay đổi các thông số bảo vệ quan trọng nếu chưa hiểu rõ nguyên lý của máy.
Đặc biệt cần kiểm tra:
- Giới hạn áp suất.
- Giới hạn nhiệt độ.
- Thời gian Load/Unload.
- Thời gian Restart.
- Điều kiện Stop.
- Điều kiện Alarm.
- Điều kiện Trip.
- Tín hiệu Emergency.
- Tín hiệu Remote.
- Liên động với các máy khác.
Một thông số được cài đặt sai có thể khiến máy hoạt động không ổn định hoặc làm tăng nguy cơ hư hỏng.
Có nên sử dụng PLC để điều khiển nhiều máy nén khí?
Đối với nhà máy có nhiều máy nén khí, việc sử dụng hệ thống điều khiển trung tâm là giải pháp đáng cân nhắc.
Thay vì để từng máy tự vận hành độc lập, hệ thống có thể phối hợp các máy dựa trên nhu cầu khí nén.
Ví dụ:
Nhu cầu thấp → chạy ít máy.
Nhu cầu tăng → đưa thêm máy vào hoạt động.
Nhu cầu giảm → giảm số lượng máy.
Một máy lỗi → đưa máy dự phòng vào hoạt động.
Cách vận hành này giúp hệ thống linh hoạt hơn và có thể giảm tình trạng nhiều máy cùng chạy trong khi nhu cầu khí nén thực tế không cao.
Kết luận
Hệ thống điều khiển máy nén khí PLC là một phần quan trọng trong hệ thống khí nén hiện đại. PLC không chỉ giúp tự động hóa quá trình vận hành mà còn giám sát các thông số, bảo vệ thiết bị và hỗ trợ quản lý nhiều máy nén khí.
Các chế độ vận hành phổ biến gồm:
- Manual: vận hành bằng tay.
- Auto: vận hành tự động.
- Remote: điều khiển từ xa.
- Load/Unload: điều khiển theo áp suất.
- Master/Slave: phối hợp nhiều máy nén khí.
Đối với các nhà máy sử dụng nhiều máy nén khí, việc kết hợp PLC + HMI + bộ điều khiển trung tâm có thể giúp kiểm soát áp suất, phân bổ máy chính – máy phụ – máy dự phòng và tối ưu quá trình vận hành.http://thiệt bị điện
Tuy nhiên, hiệu quả của hệ thống phụ thuộc rất nhiều vào việc lựa chọn thiết bị, lập trình PLC, cài đặt thông số và khảo sát đúng nhu cầu khí nén thực tế.
Nếu doanh nghiệp đang gặp tình trạng máy nén khí chạy liên tục, áp suất không ổn định, nhiều máy cùng chạy nhưng nhu cầu khí thấp hoặc tiêu thụ điện cao, nên kiểm tra lại toàn bộ hệ thống điều khiển và phương án vận hành.